


1 توضیحات محصولات
هنگامی که ضخامت صفحه روکش (SUS304) نسبتاً نازک است (3 میلی متر در کاغذ)، مقدار شارژ باید بالاتر از بهترین مقدار محاسبه شده از نظر تئوری باشد. هنگامی که ضخامت صفحه دوتایی (SUS304) نسبتاً ضخیم است (6 میلی متر در متن)، مقدار شارژ باید کمی کمتر از مقدار حد پایین تر محاسبه نظری باشد. در تولید واقعی، برای روکش انفجاری SUS304 و Q345R، هنگامی که صفحه روکش نازک است (در متن 3 میلی متر)، اگر کیفیت اتصال صفحه روکش در اولویت قرار گیرد، زمانی که ضخامت شارژ 30 میلی متر باشد، تأثیر بسیار خوب است. اگر هزینه تولید در اولویت باشد، ضخامت شارژ می تواند 15 میلی متر باشد، بنابراین کیفیت اتصال صفحه روکشی به دست آمده نیز الزامات استاندارد را برآورده می کند: هنگامی که صفحه روکش ضخیم است (6 میلی متر در متن)، استحکام اتصال می تواند زمانی بهتر باشد. ضخامت شارژ 25 میلی متر است.
2 مزایا و معایب جوشکاری انفجاری
به عنوان یک فناوری مهندسی سطح، ورق فولادی با روکش فولاد ضد زنگ SS304 به عنوان یک کلاس از مواد مهندسی سطح، دارای ویژگی های بسیاری از جمله مزایای زیر است.
(1) فرآیند جوشکاری انفجاری نیازهای کمی برای تجهیزات سخت افزاری دارد. فقط مواد خام فلزی، مواد منفجره جوشکاری انفجاری و مکان های مناسب برای تولید ورق های کامپوزیت با جوش انفجاری بدون تجهیزات بسیار دقیق و تعمیرات بعدی مورد نیاز است.
(2) فرآیند جوشکاری مواد منفجره پیچیده نیست و اپراتورهای مربوطه تنها پس از آموزش ساده پس از تسلط کامل به مقررات ایمنی می توانند پست های خود را بر عهده گیرند.
(3) انتخاب پارامترهای مواد سخت نیست و اساساً می توان آن را خودسرانه در محدوده مجاز فناوری جوشکاری انفجاری انتخاب کرد.
(4) مقیاس تولید صفحات روکش دار جوشکاری انفجاری می تواند بسیار بزرگ باشد و میزان استفاده از عواملی مانند مواد و زمان بسیار بالا است.
(5) استحکام اتصال مواد کامپوزیت جوشکاری شده انفجاری بسیار بالا است و حتی اگر در معرض اشکال مختلف پس پردازش قرار گیرد، ترک خوردگی یا لایه لایه شدنی وجود نخواهد داشت که بر کیفیت صفحات کامپوزیت تأثیر بگذارد.
(6) جوشکاری انفجاری را می توان با فناوری پردازش سنتی ترکیب کرد. پس از پردازش صفحات روکش دار انفجاری، شکل صفحات را می توان بدون تاثیر بر کیفیت صفحات روکش شده تغییر داد تا با کاربردهای صنعتی عملی سازگار شود.
(7) پس از جوشکاری انفجاری، هم مواد خام و هم صفحات کامپوزیت سخت می شوند که به بهبود مقاومت در برابر خوردگی و مقاومت در برابر سایش مواد تا حد معینی کمک می کند و در نتیجه استحکام مواد را بهبود می بخشد.
(8) تولید صفحات روکش فلزی با جوشکاری انفجاری نه تنها می تواند یک کامپوزیت چند لایه باشد بلکه به شکل و سبک خاصی نیز محدود نمی شود. علاوه بر تولید صفحات کامپوزیت تخت، می تواند لوله های کامپوزیت، میلگردهای کامپوزیت و ... را نیز تولید کند.
با توسعه فناوری جوشکاری انفجاری، صفحه فولادی با روکش فولاد ضد زنگ SS304
(9) تولید شده دیگر محدود به کامپوزیت مواد فلزی نیست. با کنترل پارامترهای فرآیند، برخی از نافلزات مانند سرامیک ها نیز می توانند مواد کامپوزیتی را با فلزات با جوشکاری انفجاری تشکیل دهند که دامنه کاربرد این فرآیند را تا حد زیادی گسترش می دهد.
3وضعیت تحقیق فرآیند جوشکاری انفجاری
عوامل زیادی بر کیفیت جوشکاری انفجاری تأثیر می گذارد. در فرآیند جوشکاری سنتی انفجاری، نوع ماده منفجره، نحوه توزیع مواد منفجره، نحوه شروع، خواص مواد و ابعاد صفحه روکشی و صفحه پایه، فاصله بین صفحه روکشی و صفحه پایه و نوع فونداسیون میتواند همه بر کیفیت چسبندگی صفحه روکشی تأثیر می گذارد. برای تحقیق در مورد فرآیند جوشکاری انفجاری، پیشینیان کارهای زیادی انجام داده اند. با افزایش تقاضای صنعت مدرن برای صفحات کامپوزیت جوشکاری انفجاری، دامنه تحقیقاتی فرآیند جوشکاری انفجاری نیز به طور فزاینده ای رایج است. روشهای شروع را میتوان تقریباً به چهار نوع زیر تقسیم کرد: شروع نقطه مرکزی، شروع نقطه لبه هلو شکل، و شروع موج خطی نوع "T". شکل 14 چهار روش شروع مختلف را نشان می دهد، و از شکل می توان دریافت که جبهه موج های به دست آمده با روش های مختلف شروع، همچنین شروع نقطه شروع نقطه لبه هلو شکل متفاوت هستند. .
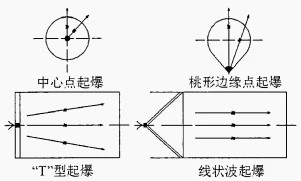
شکل 1.4 روش های مختلف شروع جوشکاری انفجاری
(1) شروع نقطه مرکزی: این روش دارای مزیت عملیات راحت است. می تواند یک شکل موج واسط انحراف گرانشی نسبتاً بزرگ در وسط صفحه روکش وجود داشته باشد که می تواند به طور متقارن و یکنواخت روی سطح مشترک توزیع شود. با این حال، نقطه ضعف این روش بسیار آشکار است: به دلیل شروع در نقطه مرکزی، یک منطقه برخورد عمودی با زاویه برخورد صفر در نزدیکی نقطه شروع مرکزی وجود دارد، که در آن هیچ گونه امواج واسط وجود ندارد و هیچ پیوندی رخ نمی دهد. اندازه منطقه آزاد موج با عواملی مانند ضخامت صفحه روکش، جرم ماده منفجره، نسبت جرم R صفحه روکش و سرعت انفجار ماده منفجره مرتبط است. هرچه ضخامت صفحه روکش بیشتر باشد، منطقه آزاد موج بزرگتر است. فرآیند خود شتابی مواد منفجره با سرعت کم انفجار از شروع چاشنی تا انفجار پایدار طولانی است، بنابراین محدوده منطقه آزاد موج بزرگ است. برای قطعات دارای سوراخ در وسط، مانند فلنج، استفاده از روش انفجار نقطه مرکزی بسیار مناسب است.
شروع نقطه لبه هلویی شکل: این روش برای هدایت نقطه شروع به خارج از صفحه روکشی است تا از عدم ترکیب ناشی از برخورد عمودی بین صفحه روکش و زیرلایه در ناحیه مرکزی در روش شروع مرکزی جلوگیری شود. این روش برای جوشکاری انفجاری صفحات روکش دایره ای مناسب و مناسب است. شکل 1.5 صفحه کامپوزیت تمام شده تولید شده توسط شروع نقطه لبه هلو شکل را نشان می دهد.

شکل 1.5 ورق کامپوزیت تمام شده تولید شده توسط انفجار نقطه لبه هلویی شکل
(3) شروع از نوع "T": این روش برای افزودن نواری از مواد منفجره یا طناب انفجاری با سرعت انفجار بالا به انتهای آغازگر برای بهبود جبهه موج انفجار و کاهش انحنای جبهه موجک است. برای صفحات روکش مستطیلی با عرض کم، این روش برای جوشکاری انفجاری مناسب است.
شروع موج خطی: این روش می تواند تمام نقاط انتهای آغازگر را همزمان منفجر کند که نه تنها کیفیت جوش انتهای آغازگر را بهبود می بخشد، بلکه شرایط بهتری را برای حرکت صفحه روکش دار و برخورد با زیرلایه فراهم می کند. برای صفحات کامپوزیت مستطیلی با مساحت زیاد، جوشکاری انفجاری با این روش شروع می تواند نتایج بهتری به دست آورد. یک دستگاه شروع ویژه برای تولید امواج خطی، یعنی مولد موج خطی همانطور که در شکل 1.6 نشان داده شده است، مورد نیاز است. می توان آن را با حفاری مواد منفجره مثلثی متساوی الاضلاع (همانطور که در شکل 16 (الف) نشان داده شده است)، یا با ترکیب دو ماده منفجره با سرعت انفجار متفاوت (همانطور که در شکل 1.6 (ب) نشان داده شده است) ایجاد کرد.
شکل 1.5 ورق کامپوزیت تمام شده تولید شده توسط انفجار نقطه لبه هلویی شکل.
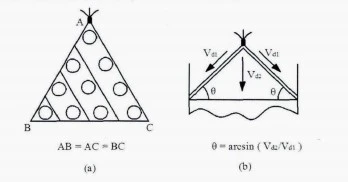
شکل 1.6 مولد موج خطی
تگ های محبوب: ورق فولادی با روکش فولاد ضد زنگ ss304، چین، تولید کنندگان، تامین کنندگان، کارخانه، سفارشی، خرید، قیمت، کیفیت، نقل قول، لیست قیمت، در انبار, Buisplaat met ontploffende gebonde, 100 meulens 999 fyn goue prys, Titanium geklee staalstaaf, geklede staal plat staaf, Buisplaat Meganiese verwerking, Plofbaar gebonde geklede kroeg


