
راآرنج تیتانیومیفرآیند هل دادن یک فناوری جدید برای تولید زانوهای فولادی است که در اواسط و اواخر دهه 1980 در ژاپن معرفی شد. از آنجایی که این فرآیند می تواند به تولید مداوم دست یابد و زانوهایی با ضخامت دیواره یکنواخت تولید کند، به سرعت جایگزین فرآیند سنتی می شود.
در اوایل دهه 1990، موسسه شمال غربی فلزات غیر آهنی رهبری موفقیت آمیز توسعه این فناوری جدید را بر عهده گرفت و یک زانویی تیتانیوم بدون درز را توسعه داد. این شرکت به طور متوالی یک سه راهی تیتانیوم بدون درز، کاهنده بدون درز و سایر اتصالات لوله تیتانیوم بدون درز را توسعه داده است.
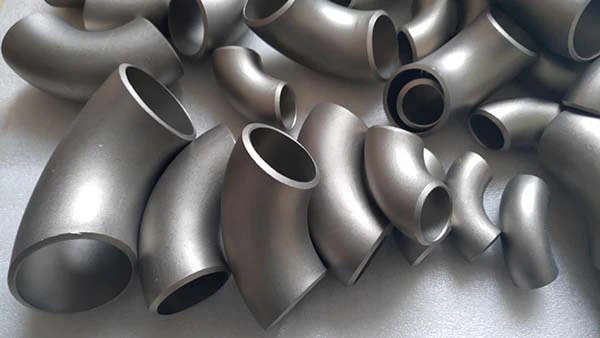
در پردازش زانوهای تیتانیوم با فشار از لوله های تیتانیوم بدون درز به عنوان قسمت های خالی استفاده می شود. در یک اکسترودر مخصوص فشار ساخته شده، یک بیلت با قطر کمتر از قطر لوله تمام شده برای فشار و اکسترود استفاده می شود. قالب شکل دهی روی دستگاه اصلی ثابت است و حرکت نمی کند. حرکت خاصی دارد. رانش لوله خالی را از راست به چپ فشار می دهد. قسمت خالی در طول قالب تشکیل گرم شده و محافظت می شود. لوله خالی در طول فرآیند شکل دهی منبسط می شود. اما همه آنها تحت فشار دو طرفه هستند و همیشه تحت کشش هستند، یعنی فشار محوری، فشار شعاعی و کشش محیطی. تغییر شکل در طول کل قالب گیری عمدتا در قسمت پایین رخ می دهد. روی مواد بد یک شبکه یکنواخت بکشید. در حین قالب گیری مشاهده می شود که با تشکیل پشت زانو، توری تغییر چندانی نمی کند. تغییر شکل شکم جدی تر می شود. شبکه در جهت محیطی کشیده شده و جهت محوری فشرده شده است. ثابت نشان می دهد که تغییر قابل توجهی در جهت ضخامت وجود ندارد.
(1) به منظور اطمینان از عمر خط لوله، زانویی باید با فرآیند هل دادن تا آنجا که ممکن است تولید شود، که می تواند ضخامت دیواره یکنواخت و سطح صاف و بدون مانع را تضمین کند.
(2) از انتخاب آرنج کمر میگو باید اجتناب شود. لوله تیتانیوم متصل به این روش به طور جدی عمر لوله تیتانیوم آن را تحت تاثیر قرار می دهد.
Baoji Taicheng Metal Co., Ltd یک استآرنج تیتانیومی تامین کننده، که می تواند کمبرهای مختلف زانو تیتانیوم را برای اکثر خریداران فراهم کند و وعده می دهد که همه محصولات ما مطابق با استانداردهای مختلف ملی تولید می شوند، خوش آمدید به مشاوره!


